


Facteurs Doctor‑Blade qui déterminent la qualité du revêtement final
Revêtement à raclereste l’une des méthodes les plus largement adoptées pour la production de rouleaux à rouleaux sur des substrats en papier, en film plastique et en feuille métallique. De nombreux défauts de surface sur les revêtements finis sont dus à des problèmes liés aux lames, plutôt qu'à la formule de pâte ou aux conditions de séchage. La sélection du bon matériel de lame, ainsi qu'une configuration appropriée et un entretien régulier aident les usines à réduire les rebuts et à maintenir un poids de revêtement constant lot après lot.
La sélection des matériaux constitue le point de départ des performances de la lame. Les lames sont en contact continu avec le fluide de revêtement humide, la résistance à la corrosion, la tolérance à la température et la dureté mécanique sont donc essentielles. Les options courantes couvrent les variantes en acier inoxydable, en alliage spécial, en caoutchouc polyuréthane et en céramique. Les lames en métal dur permettent un dosage précis des boues à haute viscosité, tandis que les lames en polymère plus souples fonctionnent mieux pour les substrats délicats qui doivent éviter les rayures. Les lames en céramique offrent une durée de vie prolongée pour les matériaux de revêtement riches en abrasifs.
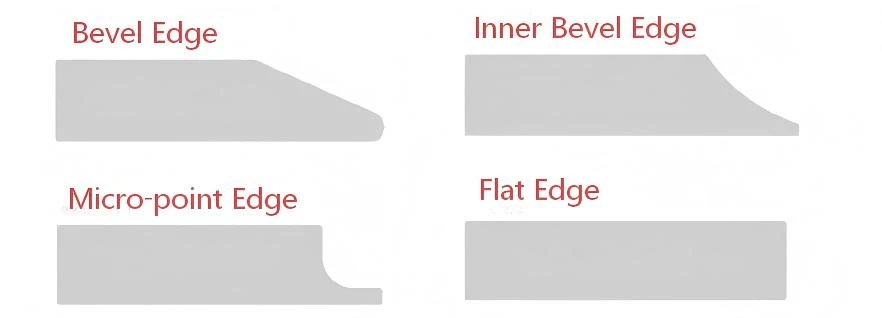
Le profil du bord modifie directement le comportement d’écoulement du liquide. Les bords biseautés conviennent à la plupart des travaux de revêtement à usage général. Les bords fins et pointus conviennent à une production ultra fine et de haute précision. Les profils en biseau intérieur aident à supprimer l'air emprisonné et à réduire les rayures. Les bords plats des lames fonctionnent mieux pour une production de masse à grande vitesse et sur de grandes surfaces. Les opérateurs doivent faire correspondre la géométrie des bords à la viscosité du revêtement et au poids cible du revêtement au lieu de s'appuyer sur un seul style de lame universel.
L'angle de travail, la pression appliquée et l'épaisseur de la lame interagissent étroitement pendant le fonctionnement. Un angle de lame incorrect déclenchera des vibrations ou des sauts de la lame. Pour la plupart des configurations de lame virgule, 15 à 30 degrés entre la pointe de la lame et la tangente du rouleau arrière permettent un contrôle stable du fluide. Une pression trop faible crée un dosage inégal ; une pression excessive accélère l’usure de la lame et risque d’endommager le substrat. L'épaisseur de la lame équilibre rigidité et flexibilité : les lames fines d'environ 0,1 à 1,0 mm servent à des tâches de précision, tandis que les lames épaisses et robustes traitent des matériaux à haute viscosité.
La planéité de la lame et le tranchant des bords ne peuvent être ignorés. Même des bosses mineures, des micro-entailles ou des irrégularités le long du bord de coupe généreront des stries continues et des écarts d'épaisseur transversaux. Les bords tranchants grattent proprement le surplus de revêtement. À mesure que les lames s'usent progressivement au cours d'une production à long terme, les performances se dégradent sans dommages visibles évidents. Une inspection visuelle et un nettoyage réguliers sont nécessaires.
Les défauts de revêtement typiques liés aux problèmes de lame comprennent une épaisseur inégale, des rayures linéaires et un revêtement manquant localement. Les rayures proviennent généralement de particules solides piégées, de bords de lame entaillés ou d'une inadéquation de dureté entre la lame et le support de revêtement. Un revêtement manquant peut résulter d'un mauvais contact entre la lame et le rouleau ou d'une alimentation instable du matériau.
Comma-blade, une variante populaire de la technologie de racle, contrôle l'épaisseur du film humide en ajustant l'écart entre le profil de la lame incurvée et le rouleau arrière. Sa qualité de sortie dépend fortement du battement circulaire du rouleau et de la rectitude des bords. Ce processus gère une large fenêtre de viscosité et convient à la fabrication de rubans adhésifs, de films fonctionnels, d'emballages et de matériaux de qualité électronique.
Les performances de la lame diminueront lentement au fil des heures de production. Une inspection planifiée, un nettoyage et un remplacement rapide des lames usées sont des étapes clés pour des résultats de revêtement stables. Une sélection raisonnable des lames et un réglage des paramètres réduisent les taux de défauts et apportent des rendements stables pour une fabrication continue rouleau à rouleau.
Si vous souhaitez en savoir plus ou discuter des options de personnalisation, n'hésitez pas à nous contacter !


